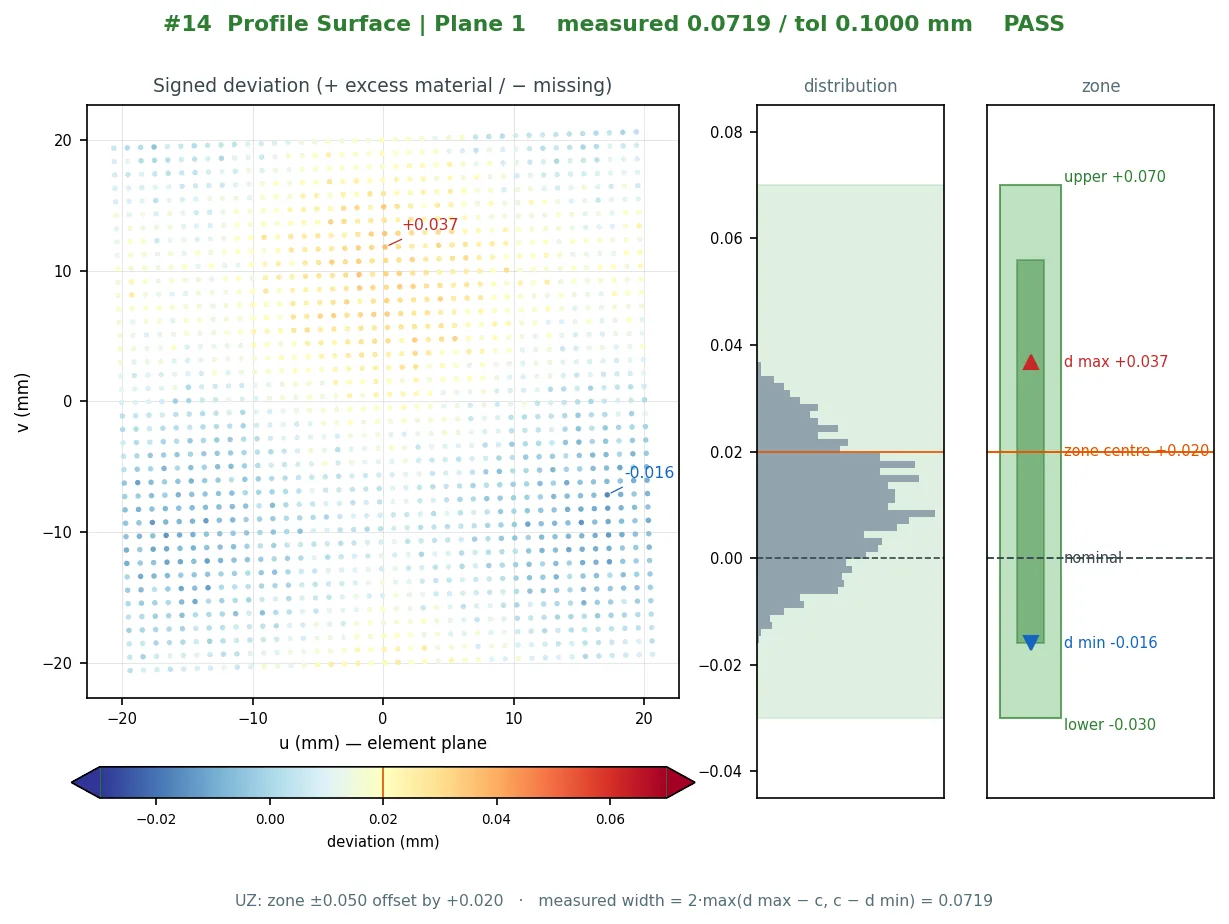
Drei Schreibweisen für dieselbe Toleranzbreite
Ein beidseitiges Profil von 0,6 lässt ±0,3 um die Nennfläche zu. Der Modifikator Ⓤ nach ASME Y14.5 verschiebt die Zone: 0,6 Ⓤ 0,4 lässt +0,4 außerhalb des Materials und −0,2 innerhalb zu. Der Versatz UZ nach ISO 1101 verschiebt stattdessen die Mitte der Zone: 0,6 UZ +0,1 lässt ebenfalls +0,4 / −0,2 zu, nur anders geschrieben. Alle drei sind 0,6 breit; sie unterscheiden sich darin, wo die Breite liegt, und eine Auswertung auf dem Scan muss sie exakt platzieren.
Ai-Inspect hat eine Funktion, die aus (Gesamtbreite, Modus, Wert) eine obere und eine untere Grenze bildet, und jeder Abnehmer – der Dialog für Form- und Lagetoleranzen (GD&T), der Schnittprofil-Assistent, die Tabelle, der Bericht und der Plot – liest die Grenzen von dort. Der ausgegebene Messwert ist das Doppelte des größeren Abstands von der Zonenmitte zum entferntesten Punkt, sodass Messwert ≤ Gesamtbreite genau PASS bedeutet und der Bericht nicht erneut bewertet.
- Beidseitig (Bilateral): obere Grenze = +t/2, untere Grenze = −t/2
- ASME Ⓤ v: obere Grenze = +v, untere Grenze = −(t − v)
- ISO UZ v: obere Grenze = t/2 + v, untere Grenze = −(t/2 − v)
Das Vorzeichen ist die Materialseite
Ungleiche Zonen sind nur sinnvoll, wenn + und − etwas Physikalisches bedeuten: + liegt außerhalb des Materials (Materialüberschuss), − liegt innerhalb (fehlendes Material). Das Vorzeichen eines gescannten Punkts kann deshalb nicht aus der Orientierung des nächstgelegenen Dreiecks der CAD-Tessellierung stammen; der Umlaufsinn der Dreiecke ist ein Artefakt des Exports. Es wird nachgewiesen, indem der CAD-Volumenkörper gefragt wird, ob ein Punkt knapp neben der Oberfläche innerhalb oder außerhalb des Körpers liegt.
Bei einem geschlossenen CAD-Netz ist das ein direkter Test. Reale STEP-Tessellierungen sind oft nahezu geschlossen – eine Handvoll offener Kanten unter Zehntausenden –, und bei diesen führt die Engine den Innen-Test trotzdem aus und weist ihn doppelt nach: mit einer Selbstkonsistenzprüfung über ±-Prüfpunktpaare und mit einem B-Rep-Klassifikator an Prüfpunkten, die einen halben Millimeter von der Oberfläche entfernt gehalten werden, niemals an den gemessenen Punkten selbst, weil eine Abweichung von 0,03 mm innerhalb des Sehnenfehlers der Tessellierung liegt. Stimmen die beiden nicht überein, wird das Profil abgelehnt und Bilateral vorgeschlagen; ein offenes Netz wird von vornherein abgelehnt.
Was der Plot zeigt
Jedes Profilergebnis trägt einen Plot, der aus denselben Zahlen gezeichnet wird wie die Tabellenzeile: eine vorzeichenbehaftete Abweichungskarte auf der in die gemessenen Punkte eingepassten Ebene, ein Zonendiagramm mit der oberen und der unteren Grenze und dem gemessenen Band sowie ein Histogramm der Abweichungen. Der Plot wertet nie selbst etwas aus – ändern Sie die Toleranz, wird er aus den gespeicherten Daten neu gezeichnet –, und er wird aus der GD&T-Tabelle geöffnet oder im PDF unter „Form & Profile Plots“ abgelegt.
Derselbe Mechanismus zeichnet einen Rundheitsplot: eine polare Kurve mit überhöht dargestellter Abweichung, die Kreise LSC, MZC, MIC und MCC sowie die Min- / Max-Punkte, sodass ein Rundheitswert anhand der Einpassung gelesen werden kann, die ihn erzeugt hat.
Profil in einem Bezugssystem
Eine Profilangabe mit Bezügen wird im Bezugssystem ausgewertet, und dieses System ist dasselbe, das für die Position und für Koordinatenzeilen verwendet wird: Eine Funktion baut es aus den gemessenen Bezügen auf, genau so, wie es ein KMG-Messprogramm tun würde. Ein Profil, dessen Bezug nicht gebildet werden konnte, wird mit Begründung abgelehnt, statt im Koordinatensystem der Ausrichtung ausgewertet zu werden.
Bei Schnitten bietet der Schnittprofil-Assistent je Merkmal dieselbe Auswahl Bilateral / Ⓤ / UZ; die Materialseite wird in einem Schnitt per Punkt-in-Polygon-Test an der geschlossenen Sollkontur bestimmt, nicht aus der Richtung, in der der Linienzug zufällig verläuft.